
Data di publicazione: 14 d'aostu 2026
Autore: Hu Yanwei, Espertu Tecnicu di Cymber Metal
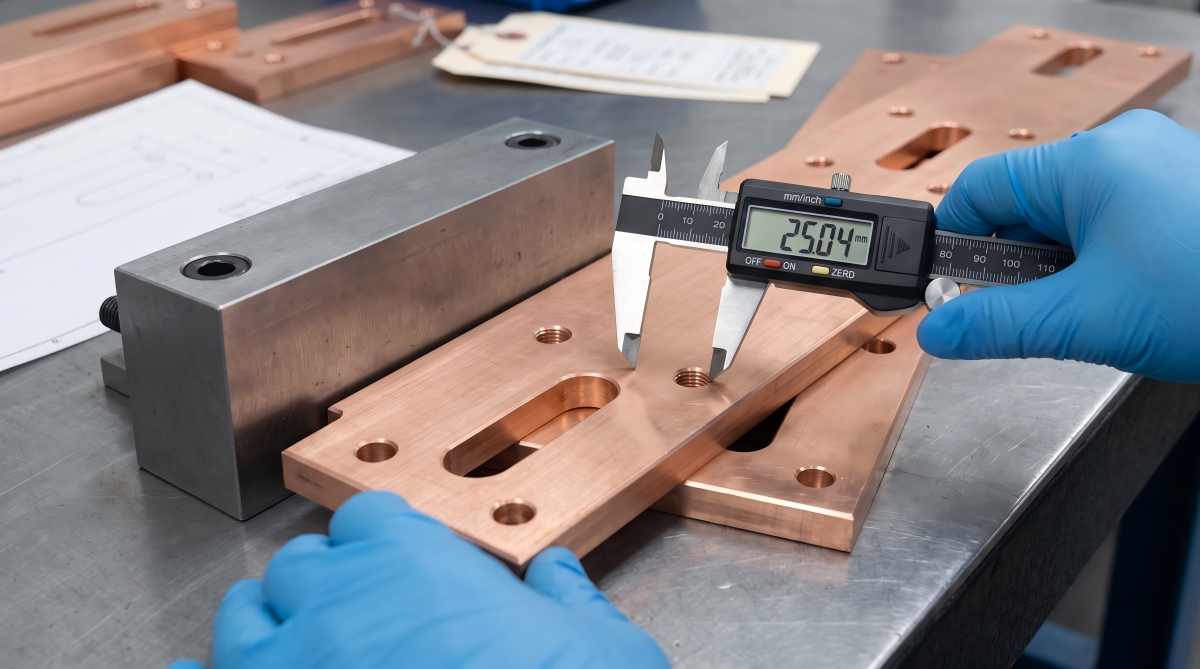
Una piastra di sbarre di rame pò ghjunghje cù u gradu currettu è u rapportu di conductività è ancu fermà una catena di montaggio.
U fiascu abituale hè dulurusamente ordinariu: ogni diametru di u foru passa l'ispezione, ma u mudellu hè statu misuratu da un bordu micca machinatu, a placcatura hà riduttu u ghjocu, o a piastra hè stata fissata piatta durante l'ispezione è hè saltata in daretu dopu u rilasciu. A squadra di compra hà risparmiatu nantu à u preventivu. A pruduzzione hà pagatu per l'alesatura manuale, i recinti rifiutati è una spedizione di rimpiazzamentu urgente.
Hè quellu u veru travagliu difabbricazione persunalizata di piastre di barre di rameÙn si tratta micca solu di taglià u rame è di perforà i buchi. U furnitore deve cunvertisce i requisiti elettrici, meccanichi è di assemblaggio in un percorsu di materiale cuntrullatu, un sistema di dati, una sequenza di machinazione, una specificazione di superficie è un pianu d'ispezione.
In questa guida, u termine significa a fabricazione di una barra collettrice chì porta corrente da una piastra di rame o una barra rettangulare. "Piastra per barra collettrice" ùn hè micca una forma di pruduttu standardizata à u livellu mundiale. Una parte acquistata cum'è piastra è una parte acquistata cum'è barra collettrice o barra rettangulare ponu esse sottumesse à diversi standard di materiale è tolleranze di fresatura ancu quandu i disegni finiti parenu simili.
Cymber Metal hà una pagina cummerciale perfabbricazione persunalizata di piastre di barre di rameQuesta guida affronta e dumande più difficiule chì devenu esse risolte prima chì un disegnu diventi un ordine di compra in massa.
Risposta rapida: Chì cuntrolla a qualità di e barre di distribuzione persunalizate?
A fabricazione persunalizata affidabile di piastre di barre di rame dipende da cinque cuntrolli: materiale è tempera verificati, un schema di dati funzionale, pusizione di u foru piuttostu chè solu u diametru, requisiti misurabili di bordi è superfici, è un pianu d'ispezione adattatu à u prucessu di fabricazione. A placcatura, a raddrizzatura, a temperatura è l'imballaggio devenu esse inclusi in u budget di tolleranza perchè ognunu pò cambià e dimensioni finite, a planarità o l'adattamentu di l'assemblea.
Ùn dumandate micca una tolleranza per risolve ogni prublema. Definite quali caratteristiche portanu a corrente, localizate l'assemblea, pruteggete l'insulazione, o esistenu solu per u spaziu liberu. Dopu, spende soldi per a machinazione è l'ispezione induve u fallimentu seria in realtà dannusu.
Summariu
- Cuminciate cù u disegnu, micca u prezzu di u rame
- Forma di u materiale è gradu di rame
- Custruisce una pila di tolleranza funzionale
- Precisione di u Foru è Selezzione di u Prucessu
- Planarità è Temperatura di Misurazione
- Finitura di a superficia è sequenza di placcatura
- Ispezione è Evidenza di i Fornitori
- Costu tutale di sbarcu
- Lista di cuntrollu di dumanda di offerta
- Dumande Frequenti
Cuminciate cù u disegnu, micca u prezzu di u rame
Un prezzu bassu per chilogramu ùn dice nunda nantu à se una barra cullettrice fabbricata entrerà in l'armariu senza un trapano.
In a mo sperienza di revisione di e richieste di offerta, i disegni i più cari ùn sò micca sempre i più stretti. Sò i disegni chì rendenu ogni dimensione critica mentre lascianu e relazioni funziunali pocu chiare. Una nota chì dice "+/-0,05 mm, salvu specificazione contraria" pò furzà a machinazione CNC è l'ispezione cumpleta in tutta a parte, ma ùn riesce ancu à cuntrullà u schema di i fori in relazione à l'interfaccia di muntatura.
Prima chì un fornitore faci un preventivu, u disegnu deve risponde à quattru dumande:
- Quali facce è spigoli stabiliscenu i riferimenti A, B è C ?
- Quali fori localizanu a parte, è quali fori furniscenu solu spaziu per i bulloni?
- E dimensioni s'applicanu prima o dopu a placcatura, a piegatura è u raddrizzamentu?
- A planarità hè valutata in u statu liberu o mentre a parte hè vincolata ?
Un esempiu di situ webfabbricazione di barre collettrici in rame persunalizate per armadi di potenzamostra a categuria di u pruduttu cummerciale. Ùn rimpiazza micca un disegnu cuntrullatu. A geometria di u cabinet, u disignu di i giunti, a corrente, l'aumentu di temperatura, a distanza di l'insulazione è l'hardware di accoppiamentu restanu specifichi di u prugettu.
| Omissione di disegnu | Ciò chì u fornitore pò suppone | Ciò chì u cumpratore riceve |
|---|---|---|
| Nisun datu funziunale | Lochi di i fori misurati da bordi grezzi convenienti | Dimensione curretta di u foru, pusizione assemblata sbagliata |
| Una tolleranza stretta per ogni dimensione | Machinazione è ispezione cumpleta, ch'ella sia necessaria o micca | Costu di cunversione più altu senza una priorità di risicu chjara |
| Nisuna nota di cundizione finale | Dimensioni verificate prima di a placcatura o di a piegatura | Parti chì passanu in u prucessu è fiascanu à l'assemblea |
| Solu "Sbavatura di tutti i bordi" | Cundizione di bordu selezziunata da u fornitore | Direzzione di a bava o bordu affilatu chì danneghja l'isolamentu |
| Finitura superficiale dichjarata solu cum'è "brillante" | Lucidatura cosmetica | Parte attrattiva cù un cumpurtamentu di cuntattu incontrollatu |
| Nisun metudu d'ispezione | U furnitore sceglie u calibru è l'attrezzatura | U cumpratore è u furnitore ponu misurà risultati diversi |
A fabricazione persunalizata di piastre di barre di rame principia cù a forma di u materiale
Piastra, foglia, barra piatta è barre collettrici predimensionate ùn sò micca descrizzioni d'acquistu intercambiabili. A so tolleranza di spessore, a cundizione di u bordu, a tempera, a tensione residuale, u cuntrollu di larghezza è u standard di materiale applicabile ponu differisce.
Per parechji cumpunenti à alta corrente, i cumpratori cumincianu cù u rame elettroliticu à pasu tenace C11000 o u rame senza ossigenu C10200. Nisunu di i dui gradi deve esse sceltu solu da a parola "puru".
U C11000 hè largamente adupratu in u serviziu elettricu. U C10200 pò esse cunsideratu quandu u cumpurtamentu di trasfurmazione ligatu à l'ossigenu hè impurtante. U C10100 pò esse pertinente quandu hè ghjustificatu un gradu elettronicu senza ossigenu di purezza più elevata. A scelta curretta dipende da a norma guvernante, a cunduttività, a furmazione, a giunzione, l'atmosfera è i requisiti di certificatu.
À 20°C, 100% IACS currisponde à circa 58 MS/m. Stu numeru hè utile, ma ùn prova micca a planarità, a pusizione di u foru, a resistenza di cuntattu o a qualità di a parte finita. Specificate a cunduttività minima richiesta è u metudu di prova invece di suppone chì ogni piastra di rame sparte u listessu valore.
Per u cuntestu materiale, verificate Cymber Metal'smateriali di barre di distribuzione in rame puroèopzioni di piastra di rame.
ASTM B187/B187M hè cumunamente assuciatu à barre, barre è forme di rame, mentre chì ASTM B152/B152M copre lamiere, strisce, piastre è barre laminate di rame. ASTM B248/B248M furnisce requisiti generali per piastre, lamiere, strisce è barre laminate di rame battuto.
In e specificazioni europee, a norma EN 13601 pò esse pertinente à e barre, i filu è e barre di rame per scopi elettrichi, mentre chì a norma EN 13599 riguarda piastre, lamiere è nastri per scopi elettrichi.
L'ordine di compra deve identificà un gradu, standard, temperamentu è forma guvernanti invece di trattà sistemi diversi cum'è automaticamente equivalenti.
Ùn calculate micca a corrente nominale solu da IACS è da l'area di a sezione trasversale. A corrente permessa è l'aumentu di temperatura dipendenu ancu da u serviziu AC o DC, a temperatura ambiente, a ventilazione di l'involucru, l'effetti di a pelle è di prossimità, a resistenza di i giunti, e forze di cortocircuitu è a geometria di l'assemblea. A placcatura gestisce un'interfaccia; ùn deve esse cunsiderata cum'è una sezione utile di rame chì porta corrente.
| Decisione di materiale o di forma | Beneficiu di u cumpratore | Attritu di fabricazione da verificà | Dettagliu di a dumanda di dumanda |
|---|---|---|---|
| Rame elettricu C11000 | Percorsu familiare à alta conducibilità per parechje applicazioni di barre collettrici | I limiti di giunzione ligati à a temperatura è à l'ossigenu devenu currisponde à u prucessu | Lega, standard, temperamentu è conducibilità minima |
| C10200 rame senza ossigenu | Bassu cuntenutu d'ossigenu per esigenze di trasfurmazione o di serviziu pertinenti | Un costu di materiale più altu ùn pò micca aghjunghje valore se u cumpurtamentu di l'ossigenu hè irrilevante. | Designazione di lega, standard di produttu è certificatu |
| Piattu arrotolato | Praticu per profili larghi o micca standard | U spessore, a planarità è a tensione residuale influenzanu a machinazione | Tolleranza di spessore, planarità è tolleranza di lavorazione |
| Barra piatta o barra collettrice | Efficace per sezioni rettangulari ripetute | A larghezza è a cundizione di u bordu ponu limità a scelta di u datum | Larghezza, spessore, raghju di u bordu è rettilineità |
| Cundizione dolce o ricotta | Piegatura è furmazione più faciule | Maggiore distorsione di manipolazione è sensibilità di serraggio | Temperamentu, percorsu di piegatura è cundizione di planarità finale |
| Temperu più duru | Migliore rigidità di maneggevolezza in alcune geometrie | Forza di furmazione più alta è pussibule ritornu di primavera | Temperamentu, raggi di curvatura è limiti di proprietà meccaniche |
Per una discussione più larga nantu à i materiali elettrici, l'articulu nantu àparametri di piastra di rame elettrica per assemblaggi di barre collettriciCopre a cunduttività, u spessore è a qualità di a piastra. Questa guida di fabricazione principia induve finisce u certificatu di materiale.
Custruisce una pila di tolleranza funzionale
E tolleranze devenu seguità a funzione di assemblaggio, micca u desideriu di u cumpratore di fà chì un disegnu pare precisu.
Aduprate prima un schema di riferimentu stabile. U riferimentu A hè spessu u pianu principale di muntatura o di cuntattu. I riferimenti B è C ponu esse bordi lavorati, fori di localizazione o altre caratteristiche ripetibili. I bordi grezzi tagliati, l'anguli arrotondati è e superfici flessibili sò riferimenti scadenti, à menu chì u disegnu ùn definisca deliberatamente cumu sò simulati.
Dopu dividite e dimensioni in quattru livelli:
- Caratteristiche critiche per l'assemblaggio: localizzazione di fori, cuscinetti di giunzione, fasi di accoppiamentu è interfacce d'isolamentu.
- Caratteristiche elettriche: sezione trasversale di trasportu di corrente, sovrapposizione di cuntatti è zone di cuntattu placcate.
- Caratteristiche generali di fabricazione: prufilu esternu, fori di passaggiu è ritagli non funziunali.
- Caratteristiche cusmetiche: limiti d'aspettu chì ùn cuntrolanu micca l'adattamentu o a corrente.
I valori quì sottu sò pratichiPunti di partenza di RFQ, micca limiti d'accettazione universali è micca garanzie Cymber MetalE tolleranze finali dipendenu da a dimensione di a parte, u temperamentu di u rame, u spessore, a via di prucessu, a sequenza di placcatura, a quantità, u schema di dati è u metudu d'ispezione, è devenu esse cunfirmate cù u disegnu.
| Funziunalità | Pussibile discussione di partenza di RFQ | Perchè u cumpratore deve qualificallu |
|---|---|---|
| Profilu esternu tagliatu à laser o à gettu d'acqua | +/-0,20 à +/-0,50 mm | Parti lunghe, piastra spessa, tagliu, conicità, input di calore è capacità di cambiamentu di finitura di bordi |
| Bordu di riferimentu lavorato CNC o passu lucale | +/-0,10 à +/-0,20 mm | Valori più stretti richiedenu un fissaggio stabile, una temperatura cuntrullata è una cunfigurazione di misurazione definita. |
| Diametru di u foru di liberazione perforatu da CNC | +/-0,05 à +/-0,10 mm | A dimensione di a punta, a bava di uscita, u rivestimentu è u metudu di calibrazione influenzanu u risultatu |
| Diametru di u foru di passaghju tagliatu à laser o perforatu | +/-0,10 à +/-0,25 mm | U rapportu spessore-foru, l'usura di a matrice, a conicità è a scoria ponu duminà u risultatu |
| Foru di localizazione alesatu | Una classa d'adattamentu cum'è H7 solu quandu a funzione a richiede | A dimensione di u foru da sola ùn cuntrolla micca a pusizione o l'errore di pila d'accoppiamentu |
| Schema di fori di assemblea generale | Diametru di a zona di pusizione vera da 0,20 à 0,30 mm da i dati definiti | I piatti grandi o flessibili ponu avè bisognu di una zona diversa è di una definizione di statu vincolatu. |
| Schema di fori di localizazione critica | Diametru di a zona di pusizione vera da 0,10 à 0,15 mm da i dati definiti | Un diametru di 0,05 mm o più strettu hè una caratteristica di costu elevatu chì richiede una revisione di a capacità di prucessu. |
| Superficie CNC generale | Ra 3,2 micrometri massimu cum'è puntu di discussione iniziale | A direzzione di misurazione è u cutoff devenu esse definiti |
| Cuscinettu di cuntattu criticu | Ra 1,6 micrometri massimu cum'è puntu di discussione iniziale | A resistenza di e giunture dipende ancu da a planarità, l'ossidu, a placcatura, a pressione è a pulizia. |
| Bavatura di foru criticu o di zona di cuntattu | Bavatura massima intornu à 0,05 mm | A direzzione di a bava è u metudu d'ispezione devenu ancu esse definiti |
| Bavatura generale di u bordu esternu | Bava residuale massima intornu à 0,10 mm dopu à un smussamentu da 0,2 à 0,5 mm x 45 gradi, o da R0,2 à R0,5 induve specificatu | L'insulazione, a dispersione è e facce di accoppiamentu ponu avè bisognu di un limite differente. |
| Planarità lucale di u pad di cuntattu | Da 0,10 à 0,20 mm annantu à un cuscinettu definitu di 100 mm; da 0,05 à 0,10 mm per discussioni più esigenti | Cuntrolla solu u cuscinu funziunale è definisce a cundizione di supportu |
| Planarità lucale in statu liberu di una barra cullettrice longa è sottile | Da 0,20 à 0,50 mm in ogni intervallu d'ispezione definitu di 300 mm cum'è puntu di discussione RFQ | Definisce a finestra di valutazione è a cundizione di supportu, è specifica un limite di planarità generale separatu nantu à tutta a lunghezza di a parte |
Ùn pagate micca per +/-0,05 mm nantu à un angulu decorativu quandu i dui fori di localizazione sò permessi di fluttuà da bordi indefiniti. Applicate cuntrolli più stretti solu à e caratteristiche critiche, è date à e dimensioni generali una tolleranza cumpatibile cù a strada di taglio selezziunata.
U publicu di Cymber Metalsupportu di machinazione CNC di ramefurnisce u cuntestu di u prucessu. Ogni tolleranza richiede sempre una revisione di u disegnu perchè una piastra corta di 5 mm è una barra collettrice flessibile di 1.500 mm ùn si cumportanu micca cum'è u listessu travagliu di machinazione.
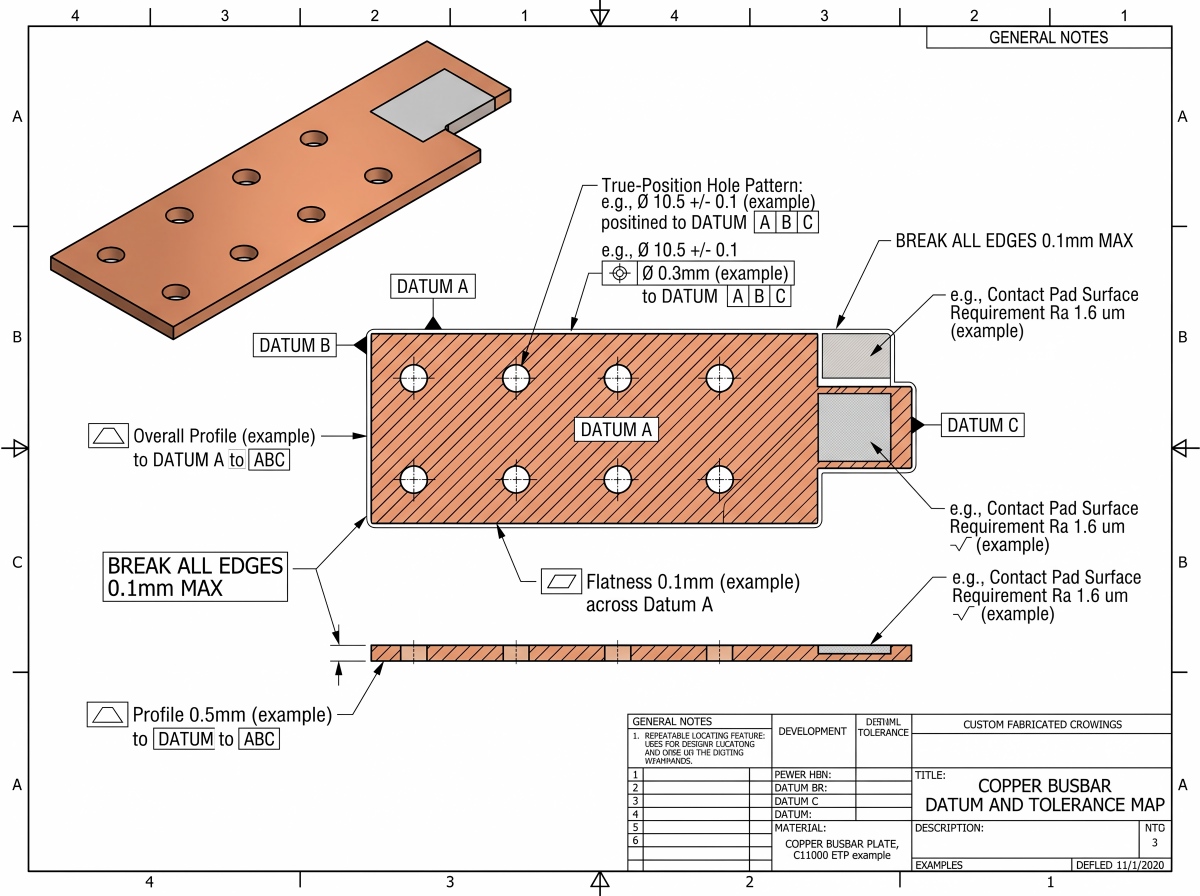
A precisione di u foru hè più cà u diametru di u foru
Un bullone chì passa per un foru ùn prova micca chì a barra cullettrice si adatta currettamente.
U diametru di u foru, a tolleranza pusiziunale, u passu basicu, a distanza di u bordu, a geometria di u svasamentu è a cundizione di a bava rispondenu à diverse preoccupazioni di cuncepimentu.
Quandu a pusizione di l'asse di u foru hè riferita à u datum A, a tolleranza pusiziunale cuntrolla ancu l'orientazione di l'asse. Aghjunghjite un cuntrollu di perpendicularità separatu solu quandu serve un requisitu funziunale indipendente.
Un calibru di diametru pò cunfirmà un foru di 11,0 mm mentre u centru di u foru hè à 0,8 mm di distanza da u terminale di accoppiamentu. Tramindui i fatti ponu esse veri.
E tolleranze di coordinate si cumportanu ancu in modu diversu da e tolleranze geometriche. Sè u centru di un foru hè situatu da X +/-0,10 mm è Y +/-0,10 mm, u so centru pò spustassi in ogni locu in un quadratu di 0,20 x 0,20 mm.
A deviazione radiale massima à un angulu hè di circa 0,141 mm. Una zona di pusizione vera di diametru 0,20 mm permette solu una deviazione radiale di 0,10 mm. Queste chjame ùn sò micca equivalenti.
Per i mudelli di fori ripetuti, aduprate e dimensioni basiche più a pusizione vera relativa à A, B è C invece di impilà un altru inseme di tolleranze di coordinate +/- nantu à a listessa relazione.
A cundizione massima di u materiale pò furnisce una tolleranza di bonus utile per i fori di distanza sottu un disegnu basatu annantu à ASME Y14.5, ma deve esse aduprata solu quandu a squadra d'ingegneria capisce a cundizione d'accoppiamentu.
Aduprate a planarità lucale per un pad di cuntattu, u parallelismu à A per a faccia funzionale opposta, è u prufilu per un contornu esternu cuntrullatu induve hè apprupriatu. Sottu à un disegnu ISO GPS, applicate ISO 1101, ISO 5459 è i principii di specificazione dichjarati in modu coerente. Ùn mischiate micca i sistemi di simboli ASME è ISO à casu.
Sceglite u prucessu di u foru da a funzione
| Prucessu | U megliu usu cummerciale | Precisione o attritu di qualità | Economia di batch |
|---|---|---|---|
| Punching | Fori è profili ripetuti à un vulume stabile | Ribaltamentu, distanza di u stampo, conicità, direzzione di a bava è usura di l'utensile | U costu di l'utensili pò esse rimbursatu à u vulume, ma hè inefficiente per cambià i disinni. |
| Foratura o fresatura CNC | Caratteristiche miste, lotti più chjuchi è mudelli di fori cuntrullati | Tempu di ciclu, cuntrollu di trucioli, bava di uscita è muvimentu di fissaggio | Flessibile senza un strumentu di punzonatura dedicatu, ma più tempu di macchina per parte |
| Foratura più alesatura | Localizazione di fori o adattamenti definiti | Richiede un pre-foru stabile, un allineamentu è un supportu di materiale adattatu | Aduprà solu induve l'assemblea hà bisognu di cuntrollu di diametru à livellu d'adattamentu |
| Tagliu laser à fibra | Cambiamenti rapidi di prufilu è travagliu di fogli annidati | A riflettività di u rame, l'apportu di calore, a scoria è a qualità di i picculi fori dipendenu da l'attrezzatura è da u spessore. | Costu bassu di l'utensili dedicati, efficiente per prototipi è profili cambianti |
| Gettu d'acqua abrasivu | Profili induve l'apportu di calore bassu hè impurtante | Conicità di u kerf, rugosità di u bordu, residui abrasivi è ciclu più lentu | Utile per una geometria flessibile; a finitura pò ancu esse necessaria |
| Elettroerosione à filu | Profili cumplessi o assai cuntrullati | Tagliu lentu è costu di cunversione più altu | Riservate per e caratteristiche critiche chì a ghjustificanu, micca per i fori di spaziu ordinarii |
U prucessu currettu pò esse mischiatu. Perforate i fori generali, finite CNC i dui fori di localizazione è machinate solu u passu di cuntattu criticu.
Quella strada ibrida hè spessu più ecunomica chè a machinazione cumpleta di ogni caratteristica o furzà un strumentu di punzonatura à mantene una tolleranza di localizazione chì ùn hè mai stata cuncipita per cuntrullà.
U rame puru hè dolce è propensu à l'accumulazione di spigoli, à sbavature è à bave tirate. Utensili affilati à inclinazione positiva, fissaggio rigidu ma senza distorsioni, evacuazione cuntrullata di trucioli è materiale di raffreddamentu adattatu.
Una forza di serraggio eccessiva pò appiattisce una piastra fina nantu à a macchina è liberà l'arcu dopu u sbloccaggio, producendu u risultatu classicu: bonu nantu à a macchina, fora di tolleranza in u statu liberu.
A pagina publica di Cymber Metal perAttrezzature CNC, EDM è di trasfurmazione di barre cullettricihè utile durante a revisione di u fornitore. A RFQ deve sempre dumandà quale prucessu esattu, apparecchiatura è itinerariu d'ispezione sò inclusi in a quotazione.
Autorizazione di cuncepimentu per l'assemblea reale
Ùn dimensionate micca un foru di ghjocu di bullone à u diametru nominale di u bullone. Aduprate u standard di fissaggio è di assemblaggio guvernante, dopu calculate u ghjocu dispunibule contr'à a pila cumpleta:
- Posizione di u foru di a barra cullettrice
- Posizione di u foru di u terminale
- Tolleranza di recinzione
- Muvimentu di a staffa
- Spessore di placcatura
- Accessu à l'installazione
I slot ponu assorbe l'accumulazione, ma a so direzzione hè impurtante. Una fessura parallela à l'asse sbagliatu aghjusta costu è ùn risolve nunda.
Sè dui fori bloccanu a parte senza permette u muvimentu termicu o di fabricazione, l'assemblea pò diventà troppu vincolata.
Definite i svasamenti è i svasamenti da a cundizione di pusizioni di u fissaggio necessaria. Nantu à u rame dolce, un svasamentu aggressivu pò deformassi sottu à u caricu di u bullone.
Una sezione residuale fina intornu à un foru pò ancu scaldassi o distorce si durante u serraggio. U cuncepimentu elettricu è meccanicu ùn ponu esse separati à l'ultima revisione di u disegnu.
A planarità pò esse persa dopu à un mudellu di foru perfettu
U rame si move quandu u materiale hè cacciatu, quandu un apparecchiu hè liberatu è quandu a temperatura cambia.
Un furnitore pò fissà una piastra curva contr'à una tavola di macchina, perforà ogni foru cù precisione è signalà risultati eccellenti in u dispusitivu. Rilasciate i morsetti è a piastra pò vultà à a so curvatura di statu liberu.
Sè u disegnu ùn hà mai definitu a cundizione d'ispezione, e duie parti ponu difende a so misurazione.
U tagliu, a scavatura asimmetrica di tasche, a punzonatura, a piegatura, a lucidatura lucale, a raddrizzatura è a placcatura ponu ridistribuisce u stress.
Aghjunghje una ricottura micca appruvata per fà a piastra più faciule da appiattà ùn hè micca una suluzione innocua. Pò cambià a temperatura, a resistenza, a durezza è a distorsione successiva. A sequenza di u prucessu appartene à u pianu di qualificazione.
A temperatura importa ancu.
U coefficientu di dilatazione termica lineare di u rame vicinu à a temperatura ambiente hè circa 16,5 à 17,0 micrometri per metru per kelvin.
Una barra cullettrice di 1.000 mm misurata à 10 °C da a cundizione di riferimentu di 20 °C pò differisce in lunghezza di circa 0,17 mm solu da a temperatura. Questu hè digià più grande di alcune tolleranze di disegnu specificate casualmente.
Per e piastre di sbarre cullettrici di grandi dimensioni o flessibili, indicate:
- Temperatura di riferimentu o metudu di currezzione di a temperatura
- Misurazione di statu liberu o di statu ritenutu
- Cundizione di u puntu di supportu è di a fissazione
- Pianura generale è pianura lucale, se tramindui importanu
- S'ellu si verificanu a placcatura, a piegatura è u raddrizzamentu prima di l'ispezione finale
- Supportu di imballaggio necessariu per priservà a cundizione accettata
Una parte piatta pò diventà una consegna piegata s'ella hè impilata contr'à separatori irregolari, legata troppu strettamente o lasciata scorrere in l'imballu d'esportazione.
L'imballu face parte di u cuntrollu dimensionale, micca una linea amministrativa in fondu à l'ordine di compra.
A finitura superficiale ùn hè micca una casella di cuntrollu cusmetica
"Brillante è lisciu" ùn hè micca una specificazione di superficia ingegneristica.
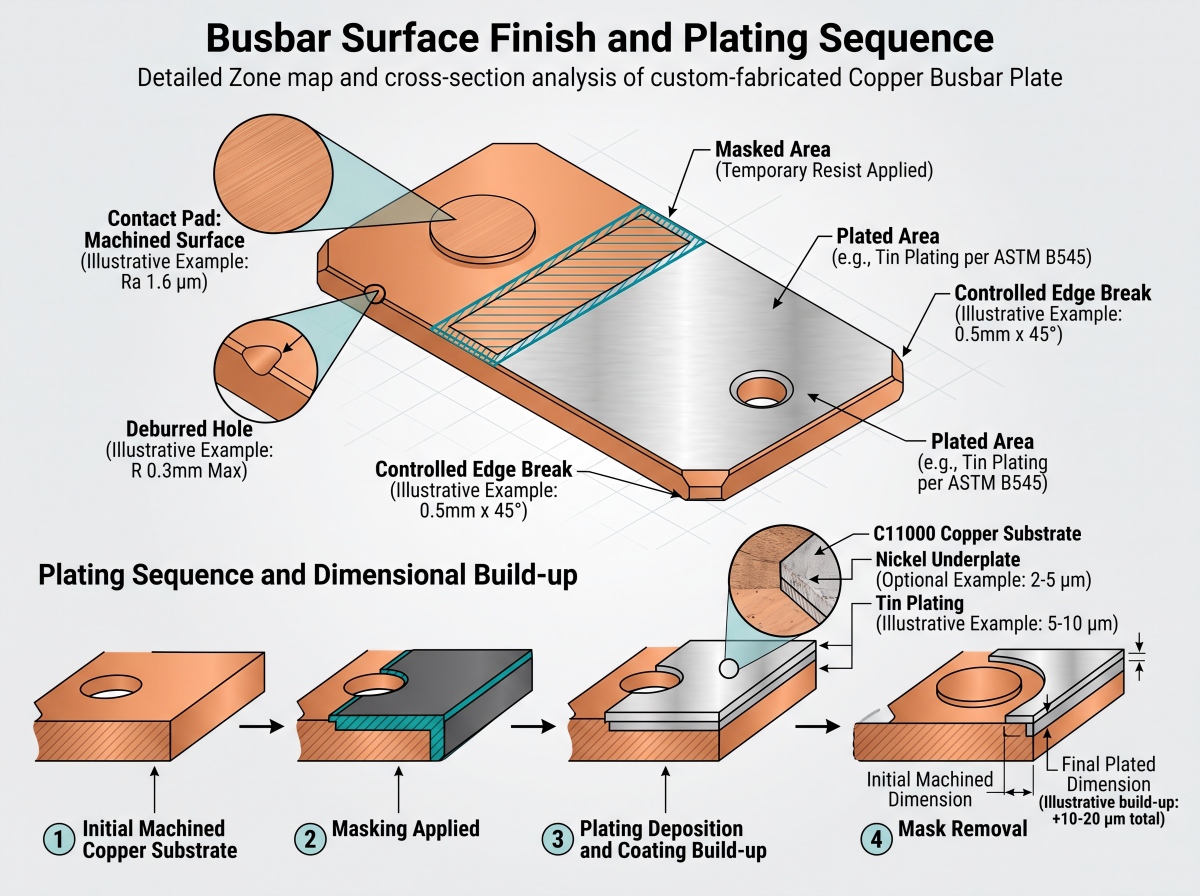
Una piastra di sbarra cullettiva cuntene nurmalmente parechje zone funziunali. I cuscinetti di cuntattu anu bisognu di planarità cuntrullata, pulizia è una strada di superficia cumpatibile cù u giuntu. I bordi isolati anu bisognu di cuntrollu di bavatura è di raghju. E zone placcate anu bisognu di accettazione di adesione è spessore. E facce non funziunali ponu avè bisognu solu di limiti cusmetichi sensati.
| Zona di superficia | Ciò chì deve esse cuntrullatu | Ciò chì ùn si deve micca suppone |
|---|---|---|
| Cuscinettu di cuntattu elettricu | Planarità, rugosità se pertinente, pulizia, placcatura, cunfine di maschera è prutezzione | Una finitura à specchiu crea automaticamente una bassa resistenza di cuntattu |
| Bordi di i fori è di e fessure | Direzzione di a bava, bava massima o rottura di u bordu, copertura di a placcatura è cundizione dimensionale | "Sbavatura" significa u listessu risultatu per ogni fornitore |
| Bordu isulatu | Raggiu o bisellu cumpatibile cù u sistema d'isolamentu | A lucidatura cusmetica generale impedisce i danni à l'isolamentu |
| Zona senza cuntattu placcata | Tipu di rivestimentu, spessore lucale minimu, criteri di adesione è aspettu | Ogni spessore di stagnu, argentu o nichelu si adatta à ogni temperatura è atmosfera |
| Visu cosmeticu | Limiti di graffi, macchie, impronte digitali è culori cù un standard visuale accunsentutu | I criteri di rigettu cusmeticu sò evidenti senza un campione di riferimentu. |
A rugosità superficiale hè un input, micca un risultatu di resistenza di cuntattu.
Ra 1,6 micrometri pò costà più cà Ra 3,2 micrometri, ma u numeru più lisciu ùn supera micca a scarsa pressione di l'articulazione, l'ossidu, a contaminazione, a sovrapposizione insufficiente, u rilassamentu di i bulloni o un rivestimentu inadattu.
Sè Ra hè specificatu, indicà a direzzione di misurazione, a lunghezza di taglio o di valutazione, è se u requisitu s'applica prima o dopu a placcatura.
Aduprate Ra 0,8 micrometri o più fine solu quandu l'evidenza funzionale ghjustifica u costu di finitura è d'ispezione aghjuntu. Per i giunti critichi, specificate u disignu di u giuntu è validate a resistenza nantu à a cunnessione finita.
I seguenti gruppi di rivestimenti cumuni sò solu punti di discussione, micca raccomandazioni o garanzie di durata di serviziu:
| Percorsu di rivestimentu | Pussibile banda di discussione RFQ | Ciò chì deve ancu esse definitu |
|---|---|---|
| Elettro-stagnu | da 5 à 15 micrometri | ASTM B545 o un'altra specificazione governativa, spessore lucale minimu, accumulazione massima, riflussu se applicabile, zone di adesione è di maschera |
| Nickel d'ingegneria | da 5 à 15 micrometri | ASTM B689 o un'altra specificazione governativa, classe di depositu, superfici significative, requisiti di adesione è corrosione |
| Argentu | da 5 à 15 micrometri | ASTM B700 o un'altra specificazione guvernante, spessore lucale minimu, trattamentu anti-ossidazione, serviziu di cuntattu è ciclu di usura |
A temperatura di applicazione, l'atmosfera, i cicli di cunnessione, u fretting, a corrosione, a saldabilità è u disignu di i cuntatti decidenu u rivestimentu.
Un spessore nominale o mediu ùn hè micca listessu chè un spessore lucale minimu specificatu da u cumpratore.
A decisione di placcatura cambia ancu e dimensioni.
Sè 10 micrometri sò depositati nantu à ogni superficia opposta, una dimensione esterna cresce teoricamente di circa 0,020 mm.
Sè u muru di u foru riceve 10 micrometri radialmente intornu à a circunferenza cumpleta, u diametru di u foru si riduce teoricamente di circa 0,020 mm.
L'adattamenti critichi devenu esse verificati in cunfrontu à l'accumulazione lucale massima permessa, micca solu à u spessore nominale o minimu di u rivestimentu.
A vera distribuzione di a galvanoplastia ùn hè micca perfettamente uniforme: i bordi ponu accumulà di più, i recessi ponu ricevene menu, è a pusizione di i rack o di e maschere crea variazioni lucali.
Hè per quessa chì u disegnu deve dì se e dimensioni critiche s'applicanu prima o dopu a placcatura. Deve ancu definisce e superfici significative, u spessore lucale minimu, i limiti di mascheratura è se i muri di i fori necessitanu una copertura.
Per a selezzione di u rivestimentu, verificateplaccatura di barre collettrici in stagnu, argentu è nichelu.
U stagnu, l'argentu è u nichelu risolvenu diversi prublemi d'interfaccia, di corrosione, di temperatura è di usura. Nimu di elli ùn deve esse descrittu cum'è un aghjurnamentu decorativu chì migliora automaticamente a cunduttività di u core di rame.
Cuntrolla a sequenza di machinazione è di placcatura
Una sequenza di partenza pratica hè:
- Verificate u gradu di u materiale, a temperatura, u spessore è e cundizioni in entrata.
- Tagliate u pezzu grezzu cù una margine sufficiente per e caratteristiche di riferimentu critiche.
- Stabilisce i riferimenti funziunali è machinà u schema di fori, e fessure è i passi lucali.
- Sbavate è applicate a cundizione di spigolo appruvata da u disegnu.
- Cumplete a piegatura appruvata da u disegnu induve a strada scelta richiede a piegatura prima di a placcatura, poi verificate di novu a geometria affettata.
- Pulite a parte senza lascià residui di pasta lucidante, refrigerante o adesivo.
- Mascherate è piastrate e superfici specificate.
- Ispettate e dimensioni finali, u rivestimentu, a cundizione di a superficia è e caratteristiche elettriche.
- Imballate i pezzi finiti per impedisce l'abrasione, l'ossidazione è a distorsione.
A machinazione dopu a placcatura pò espone u rame nudu à i bordi tagliati, i fili è e caratteristiche di cuntattu.
A piegatura dopu a placcatura pò crepà o assottiglià un depositu chì ùn hà micca una duttilità sufficiente per a deformazione. A piegatura prima di a placcatura pò cumplicà a distribuzione di u spessore è di u raggruppamentu.
Ùn ci hè micca una sequenza universale. U disegnu è u pianu di prucessu devenu esse d'accordu prima di a pruduzzione.
L'ispezione deve currisponde à u disegnu
Un certificatu di materiale prova l'infurmazioni nantu à u materiale. Ùn prova micca chì u schema di fori finitu si adatta à l'assemblea.
U pianu d'ispezione deve seguità un disegnu in gonfiore è identificà ogni caratteristica critica, metudu, apparecchiatura, regula di campionamentu è requisitu di segnalazione.
Un prototipu misuratu cù una CMM ùn significa micca automaticamente chì ogni lottu di pruduzzione riceve a listessa ispezione.
| Articulu d'ispezione | Prova o metudu adattatu | Limitazione principale |
|---|---|---|
| Gradu di materiale è temperamentu | MTC ligatu à u calore o à u lottu | Ùn cunfirma micca e dimensioni finite |
| Cunduttività | Metudu di resistività o conducibilità accunsentutu, cum'è ASTM B193 o ASTM E1004 induve applicabile | Ùn cunfirma micca a resistenza articulare |
| Spessore generale è planarità | Strumenti di spessore calibrati è metudu di piastra di superficia o CMM cù supportu definitu | U serraggio pò ammuccià a distorsione di statu liberu |
| Diametru di u foru | Calibre à tappu, alesametru, sistema di visione o CMM | U diametru solu ùn prova micca a pusizione |
| Posizione vera di u foru è pitch | CMM o metudu di visione/fissaggio validatu in relazione à i dati di disegnu | I risultati dipendenu da a simulazione di dati è da a cundizione di l'attrezzatura |
| Rugosità di a superficia | Profilometru calibratu cù direzzione di misurazione definita è cutoff | Ra solu ùn predice micca e prestazioni di cuntattu elettricu |
| Bavatura è rottura di u bordu | Misurazione ottica, paragone o metudu visuale/tattile accunsentutu | "Nisun bordu tagliente" ùn hè micca un criteriu d'accettazione numericu |
| Spessore di u rivestimentu | XRF secondu ASTM B568 induve hè adattatu, sezione trasversale o un altru metudu accunsentutu à superfici significative definite | Una lettura pratica pò ammuccià e zone magre in altrò |
| Adesione di u rivestimentu | Metudu qualitativu o quantitativu accunsentutu, cù ASTM B571 cum'è una pussibile riferenza | Un passu visuale solu pò mancà una mala preparazione o una separazione lucale |
| Resistenza di a parte finita | Misurazione Kelvin à quattru terminali trà punti di sonda specificati à una corrente di prova definita è una temperatura stabilizzata | Questa ùn hè micca una prova di resistenza di giunti assemblati |
| Resistenza di u giuntu assemblatu | Misurazione Kelvin à quattru terminali dopu l'assemblea cù superfici di accoppiamentu specificate, hardware, disposizione di rondelle, coppia o precarica, cundizione di permanenza è temperatura | Ùn pò esse deduttu da a cunduttività di e parte sciolte |
Per una parte di rame di un metru, a temperatura d'ispezione ùn hè micca trivia. Registrate a temperatura di a parte, permette a stabilizazione induve hè necessariu, è aduprate a listessa cundizione di riferimentu quandu u cumpratore è u furnitore paragunanu i risultati.
I ducumenti à livellu di furnitore è i registri à livellu d'ordine devenu ancu esse separati.
Cymber Metal'scertificati di qualità è documenti d'ispezionefurnisce u cuntestu di a cumpagnia è di e capacità. Una spedizione in massa hà sempre bisognu di u MTC specificu, di u rapportu dimensionale, di u rapportu di rivestimentu, di u registru di u primu articulu o di l'ispezione di terze parti definita da l'ordine di compra.
Ùn scrivite micca chì una piastra di sbarre di rame sciolta hè "conforme à IEC 61439" solu perchè entrerà in un assemblaggio di interruttori.
A norma IEC 61439 riguarda l'assemblaggi di apparecchiature di interruzzione è di cuntrollu à bassa tensione è a so verificazione. U cumpunente di a barra di distribuzione deve risponde à i so requisiti di disegnu è di materiale, mentre chì l'assemblaggio finitu ferma rispunsevule di a verificazione à livellu di sistema applicabile.
Selezzione di i fornitori: dumandate prove di prucessu
U furnitore deve pruvà u cuntrollu di a strada, micca solu mustrà fotografie di rame lucidatu.
Fate queste dumande prima di attribuisce un ordine in massa:
- Quali forma di materiale, gradu, standard è temperamentu sò inclusi in a quotazione?
- Quali caratteristiche sò perforate, tagliate à laser, forate, fresate, alesate o trattate per elettroerosione?
- Cumu sò stabiliti i datum è cumu hè ispezionata a pusizione vera di u foru?
- Sò accettate e dimensioni prima o dopu a placcatura, a piegatura è u raddrizzamentu?
- Quali operazioni sò subappaltate, è cumu sò cuntrullati questi fornitori?
- Hè inclusu un rapportu d'ispezione di u primu articulu, è quali caratteristiche sò misurate per lottu?
- Cumu sò appruvate e revisioni di disegni, i cambiamenti di strumenti è e deviazioni di prucessu?
- Cumu saranu prutette e superfici di cuntattu, i bordi è e piastre lunghe durante l'imballaggio per l'esportazione?
U publicu di Cymber Metalservizii di catena di furnimentu di rame è aluminiuA pagina descrive a selezzione di i materiali, a coordinazione di u trattamentu, l'ispezione è u supportu di consegna à un livellu di capacità.
A quotazione cummerciale deve sempre definisce l'ambitu esattu di u disegnu presentatu.
Attenti à u furnitore chì risponde à ogni quistione di tolleranza cù "nisun prublema".
Una risposta cuntrullata sona diversa: u furnitore identifica u schema di dati, segnala i richiami incompatibili, separa e caratteristiche perforate è lavorate, spiega u dispositivu d'ispezione è dumanda quali dimensioni s'applicanu dopu a placcatura.
U Costu Tutale di u Sbarcu Espone a Quotazione Economica
U costu di a barra di distribuzione ùn hè micca u prezzu di u rame più uni pochi di fori perforati.
Aduprate stu mudellu:
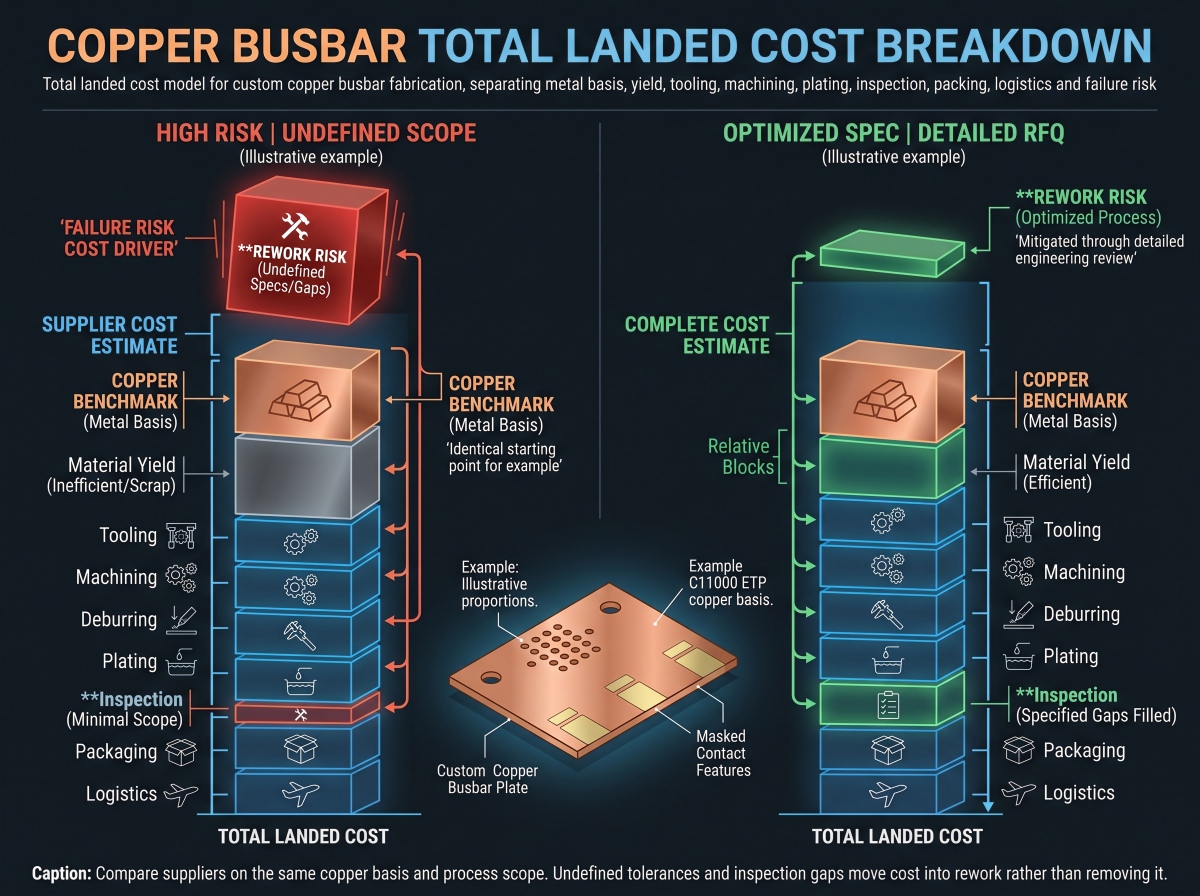
Costu tutale di sbarcu = basa di u metallu + perdita di rendimentu di u materiale acquistatu + utensili + machinazione + sbavatura è pulizia + placcatura + ispezione + imballaggio + trasportu è daziu + risicu di rilavorazione
A parte metallica deve indicà a basa di u prezzu.
Per l'ordini furniti da a Cina, una quotazione pò riferisce à un benchmark di rame SMM accunsentutu. Altri cuntratti ponu aduprà LME o una basa fissa di rame.
A RFQ deve definisce a riferenza, a data di quotazione o u periodu di media, a valuta, a prima di cunversione è se a basa di u metallu hè bluccata o aghjustata à l'ordine.
Ùn paragunate micca duie offerte finchè tramindui ùn utilizanu a listessa logica metallica.
U rendimentu merita a listessa attenzione.
Una parte finita chì pesa 8 kg pò richiede più di 8 kg di piastra acquistata per via di spazii di annidamentu, tagli di taglio, margine di taglio, linguette di serraggio è resti inutilizzabili.
U rame di rottame conserva u valore di recuperu, ma u creditu di rottame ùn cancella micca u tempu di macchina, u capitale circulante, a classificazione o a differenza trà u materiale acquistatu è u valore di rottame recuperatu.
L'utensili è a dimensione di u lottu cambianu a megliu strada.
Un strumentu di punzonatura dedicatu pò esse una mala decisione per dece pezzi prototipi chì ponu cambià dopu à a prova.
A machinazione CNC cumpleta di 20.000 pezzi stabili pò esse altrettantu inutile se i fori è i profili generali ponu esse perforati in modu affidabile mentre solu e caratteristiche di localizzazione ricevenu a finitura CNC.
L'ispezione hà ancu un prezzu reale.
Richiede rapporti CMM per ogni spigolo cosmeticu cunsuma tempu senza riduce u risicu elettricu. A mancanza d'ispezione di i dui fori di localizazione pò arrestà l'assemblaggio.
U pianu ghjustu cuncentra cuntrolli di 100% o campionamenti più stretti nantu à e caratteristiche critiche è usa un pianu di lottu accunsentutu per e caratteristiche secundarie stabili.
Eccu induve e quotazioni economiche diventanu care.
Un cumpratore risparmia una piccula prima di cunversione accettendu una pusizione di u foru indefinita è dimensioni di pre-placcatura. U primu lottu ghjunghje, i bulloni M10 entranu in certi fori ma micca in a pila cumpleta, è l'operatori ingrandiscenu u mudellu manualmente.
Avà u cumpratore pussede placcatura dannighjata, distanza di bordu micontrollata, manodopera supplementare, pannelli ritardati è nisun registru pulitu di causa principale.
Ciò chì mette in una RFQ di fabricazione di barre di rame
Mandate abbastanza informazioni per chì ogni fornitore possa valutà a listessa cundizione finita:
- Disegnu PDF 2D, mudellu 3D è revisione di disegnu
- Gradu di materiale, standard di produttu, temperamentu è conducibilità minima
- Forma di u materiale di partenza: piastra, foglia, barra piatta o barra collettrice
- Dimensioni generali, tolleranza di spessore, rettilineità è planarità
- Definizioni di i dati A, B è C
- Diametri di fori critichi, pusizione vera, passu, scanalature, filettature, svasamenti è controfori
- Tolleranza generale di u prufilu è dimensioni critiche per l'assemblaggio
- Direzzione di a bava, bava massima, rottura di u bordu, smussatura o raghju
- Requisiti di rugosità, planarità, pulizia è prutezzione di i cuscinetti di cuntattu
- Cundizione di a superficia nuda, stagnu, argentu o nichelu
- Prucessu di rivestimentu, spessore lucale minimu, superfici significative è zone di mascheratura
- Dichjarazione chì e dimensioni critiche s'applicanu prima o dopu a placcatura è a piegatura
- Quantità, quantità di prototipi, esigenza di u primu articulu è usu annuale
- Rapporti MTC, di cunduttività, dimensionali è di rivestimentu
- Rapportu di resistenza di a parte finita è/o rapportu di resistenza di u giuntu assemblatu, cù a cunfigurazione di prova definita
- Pianu di campionamentu, ispezione di terze parti è requisiti di cuntrollu di cambiamenti
- Imballaggio, paese di destinazione, Incoterm è data d'arrivu richiesta
Ùn piattate micca e cundizioni di muntatura à u furnitore è dopu aspettatevi chì u preventivu l'includa.
Sparte u disegnu di accoppiamentu o almenu u bullone, u terminale, a custodia è a pila d'isolamentu intornu à ogni interfaccia critica.
Per una rivista specifica di u prugettu,cuntattate Cymber Metal per una dumanda di offerta di barre di distribuzionecù u disegnu, u gradu, e caratteristiche critiche, u trattamentu di a superficia, a quantità è i requisiti d'ispezione.
A dispunibilità attuale di u materiale, a fattibilità di u trattamentu, a quantità di l'ordine è u calendariu di consegna devenu esse cunfirmati in cunfrontu à e specificazioni attuali piuttostu chè presunti da una pagina web.
Linea di fondu
A qualità di a barra cullettrice persunalizata hè decisa prima di perforà u primu foru.
Sceglite u gradu di rame è a forma di u materiale curretti. Stabilisce i dati da e superfici funziunali. Cuntrolla a pusizione di u foru, micca solu u diametru. Separate e superfici di cuntattu da e facce cusmetiche. Includite a placcatura è a dilatazione termica in u budget di tolleranza. Dopu, fate chì u metudu d'ispezione currisponde à u disegnu.
U fornitore caru ùn hè micca sempre quellu cù u prezzu unitariu più altu.
Spessu hè quellu chì lascia u rendimentu di u materiale, e dimensioni finali, l'ispezione critica è l'imballaggio fora di u preventivu, poi rimanda questi costi cum'è rilavorazione è ritardu.
Dumande Frequenti
Ùn ci hè micca una tolleranza universale di barre collettrici.
Aduprate una ghjerarchia funziunale: cuntrollu più strettu per localizà i fori, l'interfacce di cuntattu è i passi di accoppiamentu; tolleranze generali cumpatibili cù u prucessu per i profili esterni è e caratteristiche di distanza.
A dimensione di a piastra, u spessore, u temperamentu, u percorsu di machinazione, a placcatura è e cundizioni di misurazione influenzanu a fattibilità. Mandate u disegnu cumpletu per una revisione specifica di u prucessu invece di applicà +/-0,05 mm à ogni dimensione.
Definisce u diametru di u foru, a pusizione vera relativa à i datum funziunali, u passu, a distanza da u bordu è qualsiasi svasatura o svasatura separatamente.
U diametru solu prova solu chì un elementu di fissaggio pò entre in u foru individuale. Ùn prova micca l'allineamentu cù u terminale, a scatula o a pila di assemblaggio cumpleta.
Indicate se e dimensioni d'accettazione s'applicanu prima o dopu a placcatura.
Micca automaticamente.
A punzonatura pò esse ecunomica è ripetibile per mudelli stabili di grande vulume, ma l'usura di l'utensili, u rollover, a conicità è a direzzione di a bava richiedenu cuntrollu.
A perforazione o a fresatura CNC hè più flessibile è hè spessu megliu per e caratteristiche miste o i mudelli di fori critichi, ma aghjusta u tempu di ciclu.
Una strada ibrida pò perforà fori generali è finisce solu cù CNC per localizà e caratteristiche.
Iè.
Sè un rivestimentu di spessore t si deposita uniformemente nantu à a parete cumpleta di u foru, u diametru di u foru pò teoricamente diminuisce di circa 2t, mentre chì una dimensione esterna pò cresce di circa 2t.
A distribuzione attuale di a galvanoplastia varieghja secondu a geometria, a densità di corrente, u mascheramentu è a putenza di pruiezione. E dimensioni critiche devenu specificà a cundizione finale di a galvanoplastia è i lochi di misurazione.
Nisun valore Ra unicu ùn garantisce una giunzione à bassa resistenza.
Ra 1,6 micrometri massimu per un pad di cuntattu machinatu più esigente, o Ra 3,2 micrometri massimu per un pad di cuntattu machinatu generale, ponu serve cum'è limiti di partenza RFQ alternativi.
Indicate s'ellu u limite s'applica prima o dopu a placcatura. Ùn specificate micca da 1,6 à 3,2 micrometri cum'è banda d'accettazione, à menu chì ùn sianu richiesti funziunalmente sia un limite superiore sia un limite inferiore.
L'esigenza finale dipende ancu da a planarità, u rivestimentu, a pulizia, a pressione di cuntattu, u sistema di bulloni, a sovrapposizione, a temperatura è u metudu di validazione.
Indicate u datum, a cundizione di u supportu, u statu liberu o vincolatu, u metudu d'ispezione è a temperatura di riferimentu.
E piastre di rame fine o lunghe ponu sembrà piatte quandu sò serrate è si ricuperanu dopu u rilasciu.
Sè l'assemblea restringe intenzionalmente a piastra, definite quella cundizione di fissaggio nantu à u disegnu. Altrimenti, richiedete l'accettazione in statu liberu cù una piastra di superficia o una cunfigurazione CMM accunsentita.
Nè l'unu nè l'altru hè universalmente megliu.
U C11000 hè largamente utilizatu per i cumpunenti elettrici à alta conducibilità. U C10200 hè rame senza ossigenu è pò esse ghjustificatu induve u trattamentu o u cumpurtamentu di serviziu ligatu à l'ossigenu sò impurtanti.
Paragunate u standard di materiale applicabile, a temperatura, a cunduttività, a via di unione, i requisiti di furmazione, l'atmosfera è u certificatu.
Ùn pagate micca per un vantaghju di gradu chì l'applicazione ùn usa micca.
Innò.
Un MTC sustene u gradu di u materiale, a cumpusizione, u temperamentu o altre proprietà riportate per u calore o u lottu culligatu.
Ùn prova micca a pusizione di u foru, a planarità, u cuntrollu di e bave, a rugosità, u spessore di u rivestimentu o l'adattamentu di l'assemblea.
L'ordini in massa ponu ancu avè bisognu di un rapportu di primu articulu in gonfiore, ispezione dimensionale, registri di placcatura, tracciabilità è test elettrici finali induve specificatu.
Richiedete u MTC, a revisione di u disegnu, u rapportu di u primu articulu o dimensionale, i risultati di i fori critici è di a planarità, u certificatu di rivestimentu è e letture di spessore lucale, u rapportu di conducibilità induve necessariu, i dati di resistenza finale per i giunti critici, l'approvazioni di deviazione è a tracciabilità di i lotti.
U pacchettu esattu deve esse accunsentutu prima di a quotazione perchè u scopu di l'ispezione affetta sia u prezzu sia u tempu di consegna.
U costu tutale di u sbarcu include a basa di rame accunsentita, u rendimentu di u materiale acquistatu, l'utensili, a machinazione, a sbavatura, a pulizia, a placcatura, l'ispezione, l'imballu, u trasportu, i dazi è u risicu di rilavorazione.
Paragunate i fornitori cù a listessa formula di prezzu di i metalli è u listessu scopu finitu.
Un prezzu di cunversione più economicu pò esse ingannevule quandu esclude e dimensioni finali placcate, l'ispezione di i fori critici, a logica di scarti di materiale o l'imballaggio chì impedisce a distorsione.
Data di publicazione: 14 d'aostu 2026